بيت / مدونة / أخبار الصناعة / ماكينة لحام بالموجات فوق الصوتية للبلاستيك: دليل عملي للإعداد والاختيار


طلب عرض أسعار
في مكان ما في كل مصنع نقوم بزيارته تقريبًا توجد آلة تُصدر هسهسة قصيرة وحادة، وتظهر المجموعة النهائية قبل أن تتمكن من رمش عينك. إنها ماكينة لحام بالموجات فوق الصوتية تعمل على البلاستيك، وقد حلت محل أوعية الغراء والمسامير وحمامات المذيبات في آلاف خطوط الإنتاج. لقد أمضينا سنوات في بناء هذه الآلات والوقوف بجانب الأشخاص الذين يديرونها، ويجمع هذا الدليل ما تعلمناه على طول الطريق: كيف تتم العملية، وأي المواد البلاستيكية تتصرف، وكيفية تصميم المفصل، وكيفية اختيار آلة لن تندم عليها.
لا يوجد لهب ولا لوح تسخين ولا مادة لاصقة. يرسل مصدر الطاقة إشارة كهربائية عالية التردد إلى محول، والذي يحولها إلى اهتزاز ميكانيكي، عادة عند 15 أو 20 أو 40 كيلو هرتز. ينتقل هذا الاهتزاز عبر البوق، الذي يُطلق عليه أحيانًا اسم sonotrode، والذي يضغط على الجزء. الحركة صغيرة جدًا، وتُقاس بالميكرونات، ولكنها تحدث عشرات الآلاف من المرات في الثانية.
عندما يتلامس النصفان البلاستيكيان، تخلق هذه الحركة احتكاكًا بين الجزيئات، ويتحول الاحتكاك إلى حرارة. ترتفع درجة الحرارة فقط عند السطح البيني، وهو ما يكفي فقط لتليين المادة، ويتشكل اللحام في جزء من الثانية إلى بضع ثوانٍ. يحافظ الضغط على تماسك المادة المصهورة أثناء تبريدها، ويخرج الجزء منها، دون الحاجة إلى وقت معالجة أو شراء أي مواد استهلاكية.
هذا هو السبب في أن العملية تكتسب ثباتها على الخطوط ذات الحجم الكبير. أوقات الدورات قصيرة وقابلة للتكرار، ولا تذهب الطاقة إلا إلى حيث تحتاجها المفصلة، والجزء النهائي يبدو نظيفًا، دون الضغط الذي تتعرض له من الغراء. إن المقايضات حقيقية أيضًا: يجب أن يتم تصميم المفصل لهذه العملية، ويجب أن يحمل الجهاز الجزء بدقة، وليس كل البلاستيك يلعب دورًا.
تتبع الآلة المعدة جيدًا نفس الإيقاع في كل دورة، وفهمه يجعل استكشاف الأخطاء وإصلاحها أسهل بكثير:
كل خطوة من هذه الخطوات هي إعداد على الجهاز. يتفاعل وقت اللحام، ووقت الانتظار، والقوة السفلية، والسعة، وقوة الزناد، لذا قم بتغيير كل منها في وقت واحد عندما تتصل بجزء جديد.
بشكل عام، كلما كان تدفق البلاستيك أسهل عندما يذوب، كلما كان لحامه أسهل. تنعم الراتنجات غير المتبلورة تدريجيًا على نطاق واسع من درجات الحرارة، مما يمنحك مساحة للعمل. تذوب الراتنجات شبه البلورية بشكل حاد، وبالتالي فإن النافذة بين "غير مرتبطة" و"مفرطة الملحومة" ضيقة ويكون تصميم المفصل أكثر أهمية. تضيف الحشوات الصلابة وتمتص الطاقة، وغالبًا ما تحتاج الأجزاء ذات المحتوى الزجاجي العالي إلى سعة أعلى أو طريقة ربط مختلفة تمامًا.
| العائلة المادية | أمثلة شائعة | كيف يلحم | ماذا تشاهد |
|---|---|---|---|
| اللدائن الحرارية غير المتبلورة | عبس، بس، بيسي، بمما، بك | متسامح جدا | الكمبيوتر الجاف وPMMA؛ احتفظ ببخاخات تحرير العفن بعيدًا عن المفصل |
| اللدائن الحرارية شبه البلورية | ب، بي، با، بوم، بيت | يحتاج إلى مزيد من السعة وتصميم مفصل أكثر وضوحًا | نافذة ذوبان ضيقة عادةً ما تتفوق مفاصل القص على الحواف البسيطة |
| الدرجات المملوءة والمعززة | مملوء بالزجاج PA، مملوء بالتلك | قابلة للحام ولكنها متعطشة للطاقة | فوق ما يقرب من 30 بالمائة من الحشو، توقع إعادة صياغة هندسة المفصل |
| اللدائن والمواد المتصلدة بالحرارة | TPE، EPDM، الايبوكسي، الفينولية | غير مناسب للحام بالموجات فوق الصوتية | اختر الربط اللاصق أو التثبيت الميكانيكي بدلاً من ذلك |
ملاحظتان عمليتان من أرضية المتجر. أولاً، الرطوبة هي العدو الهادئ للحام الجيد، خاصة مع النايلون والبولي كربونات، لذا قم بتجفيف الراتينج بشكل صحيح. ثانيًا، التلوث في المفصل، سواء كان غبارًا أو زيتًا أو عامل تحرير العفن العنيد، سيكلفك قطعًا فاشلة أكثر من أي إعداد للآلة.
إذا فشل اللحام، فإن الإجابة في معظم الأحيان تكون في الرسم وليس في الآلة. الغرض من الميزة المشتركة هو تركيز الطاقة في منطقة اتصال صغيرة بحيث يبدأ الذوبان هناك أولاً.
سلسلة من التلال المثلثة، يبلغ طولها عادةً جزءًا من المليمتر، مصبوبة في نصف الجزء. يهبط أولاً، ثم يذوب بسرعة ويتدفق إلى الفجوة. هذا هو الاختيار الافتراضي للمواد البلاستيكية غير المتبلورة والتجمعات الصغيرة الأنيقة.
يحتوي النصف على درجة تتناسب بإحكام مع النصف الآخر، ويحتك الجداران العموديان ببعضهما البعض أثناء اللحام. يتشكل الذوبان على طول هذا الجدار، مما يوفر أختامًا قوية مانعة للتسرب ويعمل بشكل أفضل بكثير من التلال البسيطة على الراتنجات شبه البلورية.
ليست كل وظيفة تحتاج إلى محيط كامل. يؤدي التثبيت إلى تحويل رأس مصبوب إلى رأس برشام فوق مكون آخر، ويربط اللحام البقعي بين سطحين مصبوبين مسطحين في نقطة واحدة، وهو أمر مفيد للأجزاء الكبيرة التي لا يمكن الضغط عليها بالتساوي عبر وجهها بالكامل.
التردد والطاقة والشكل كلها تتبع من الجزء الذي تقوم بلحامه. عادةً ما تفضل المكونات الصغيرة والحساسة 40 كيلو هرتز لأن السعة أقل وخطر التلف أقل. يتم وضع التجميع البلاستيكي العام بشكل مريح عند 20 كيلو هرتز. غالبًا ما يتم لحام الأجزاء الأكبر حجمًا والأكثر صلابة بشكل أفضل عند 15 كيلو هرتز، حيث تعمل السعة الأعلى على نقل المزيد من المواد.
تتراوح معدلات الطاقة عادةً من حوالي كيلووات واحد إلى أربعة أو أكثر. لا يؤدي التصنيف الأعلى إلى إجراء لحام أفضل تلقائيًا، ولكنه يمنحك مساحة أكبر لمناطق اللحام الأكبر وأوقات الدورات القصيرة. بالنسبة للعمل على مقاعد البدلاء القابلة للتكرار باستخدام أداة التثبيت والضغط الهوائي، فإن الوحدة المثبتة على عمود هي أول عملية شراء عادية.
 AH-DSL 15 كيلو هرتز 4200 واط آلة لحام البلاستيك بالموجات فوق الصوتية المثبتة على العمود ماكينة لحام بالموجات فوق الصوتية مثبتة على عمود مع تشغيل 15 كيلو هرتز وطاقة 4200-6000 واط، مناسبة للحام الطاولة القابل للتكرار مع التركيبات والمكابس الهوائية. عرض المنتج →
عندما تكون الأجزاء كبيرة أو غير ملائمة أو مثبتة بالفعل في مكان آخر على الخط، فإن الوحدة المحمولة باليد توفر عليك من بناء مكبس حول جسم لم يكن من المفترض أن يتناسب مع أحد الأشياء.
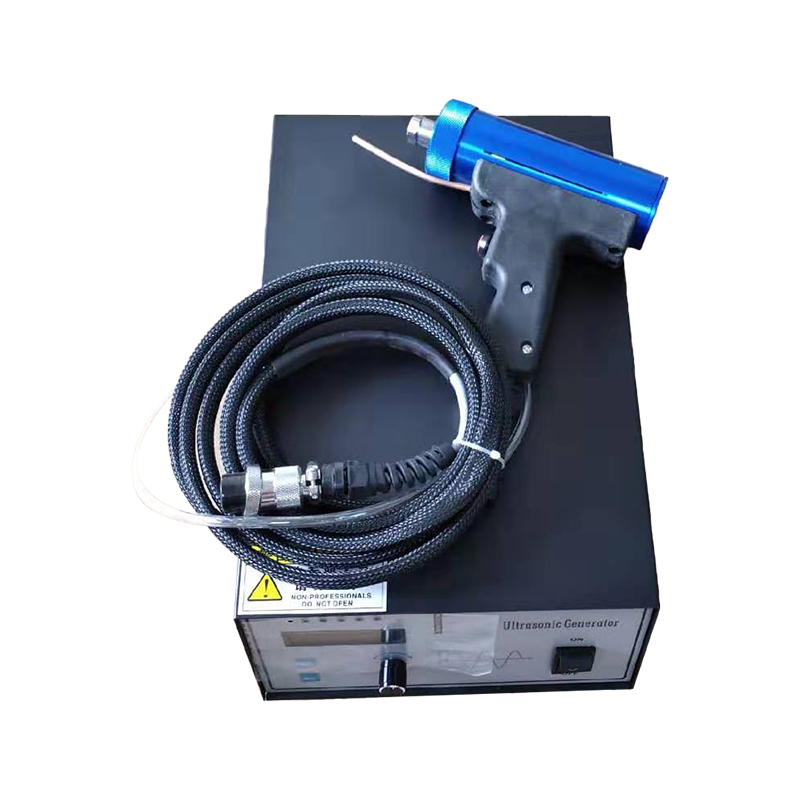 AH-30 ماكينة لحام البقعة بالموجات فوق الصوتية المحمولة المخصصة ماكينة لحام نقطي صغيرة الحجم محمولة بتردد 28/35 كيلو هرتز للأجزاء غير الملائمة أو التي تم تركيبها بالفعل، مع خرج يصل إلى 1000 وات وعادة لا تحتاج إلى مواد حشو. عرض المنتج →
وبالنسبة لعمليات التشغيل ذات الحجم المنخفض أو النماذج الأولية أو الإصلاحات، غالبًا ما تكون الآلة اليدوية ذات الرافعة البسيطة ورؤية واضحة للمفصل هي المكان الأكثر منطقية للبدء.
 AH-SL15K آلة لحام البلاستيك اليدوية بالموجات فوق الصوتية ماكينة لحام يدوية بتردد 15 كيلو هرتز مع محرك هوائي وطاقة 2000-3200 واط، مناسبة لعمليات التشغيل ذات الحجم المنخفض والنماذج الأولية والإصلاحات حيث يكون تشغيل الرافعة البسيط ورؤية المفاصل مهمًا. عرض المنتج →
أيًا كان الشكل الذي تختاره، فإن البوق والتركيب هما جزء من النظام، وليس الملحقات. يعمل القرن المصمم لملف تعريف الجزء الخاص بك على تركيز الطاقة في المكان الذي تنتمي إليه، كما أن التركيب الذي يحمل الهندسة بقوة يمنع التحول الذي ينتج لحامات غير متناسقة. نحن نصنع قوالب بالموجات فوق الصوتية المخصصة لهذا السبب بالضبط، وهو أمر يستحق القراءة كيف تتوافق نماذج ومواصفات آلات اللحام بالموجات فوق الصوتية مع مهام الإنتاج المختلفة قبل أن تستقر على التكوين.
عادة ما يعني الوميض أو الذوبان الخيطي حول المفصل وجود طاقة كبيرة جدًا، أو سعة كبيرة جدًا، أو أن المفصل صغير جدًا بالنسبة للحمل. تشير اللحامات الضعيفة التي تتفكك بشكل نظيف إلى الاتجاه الآخر: عدم وصول طاقة كافية إلى الواجهة، أو ضعف الاتصال بسبب الأجزاء الملتوية، أو التلوث. تكون النتائج غير المتسقة عبر الدفعة دائمًا ميكانيكية، مثل التركيب الذي يسمح للجزء بالاهتزاز، أو وجه البوق البالي، أو ضغط الهواء الذي ينجرف خلال التحول.
عادة واحدة تستحق البناء: احتفظ بعينة أولى من كل إعداد وقارن الأجزاء الجديدة بها تحت نفس الضوء. تلتقط العيون أكثر بكثير مما تفعله ورقة المواصفات.
اللحام بالموجات فوق الصوتية نظيف، لكنه ليس خاليًا من المخاطر. يكون الاهتزاز مسموعًا، ويمكن أن يؤثر التعرض لفترة طويلة عند 15 و20 كيلو هرتز على السمع، لذا فإن التطويق أو حماية السمع أمر معقول. تصبح وجوه القرن ساخنة أثناء التشغيل المستمر، لذا دعها تبرد قبل أن تلمسها. حافظ على المكبس محميًا ومتشابكًا، ولا تصل أبدًا إلى منطقة اللحام أثناء تشغيل الماكينة.
من ناحية الصيانة، قم بفحص وجوه البوق أسبوعيًا بحثًا عن الحفر والتآكل، وتحقق من عزم الدوران المتصاعد، وحافظ على المحول والمعزز جافًا ونظيفًا، وقم بتسجيل ضغط الهواء. تعمل العادات الصغيرة مثل هذه على إطالة عمر الأدوات بشكل كبير وتحافظ على استقرار جودة اللحام من الجزء الأول من التحول إلى الأخير.
لقد شاهدنا هذه التكنولوجيا تنتقل من أداة متخصصة إلى جزء قياسي من خط الإنتاج عبر المنسوجات ومنتجات النظافة التي تستخدم لمرة واحدة والمواد البلاستيكية العامة. لقد أصبحت الآلات أكثر قدرة، لكن الأساسيات لم تتغير: وصلة معقولة، وتركيبة ثابتة، والتردد الصحيح، ومشغل مدرب جيدًا. إذا كنت تفكر في عملية شراء، فأرسل إلينا الجزء الخاص بك ودرجة الراتنج الخاصة بك، وسنخبرك بصراحة بما يمكن أن تفعله العملية وما لا يمكن أن تفعله.

Copyright © تشانغتشو AoHeng الماكينات والشركة المحدودة All Rights Reserved


